
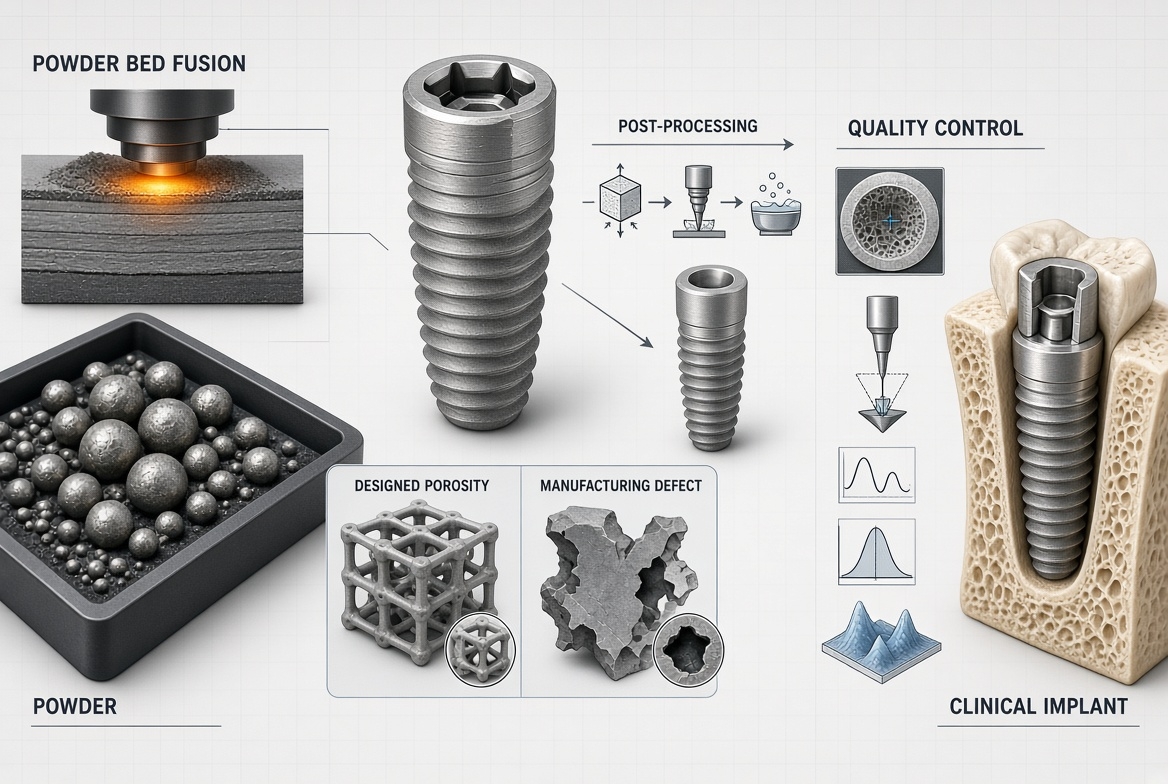
ساخت افزایشی ایمپلنتهای دندانی چیست؟ از 3D Printing و Powder Bed Fusion تا طراحی متخلخل، کنترل کیفیت، پسپردازش و شواهد بالینی
راهنمای جامع علمی ساخت افزایشی (AM) و پرینت سهبعدی فلزی ایمپلنت؛ تحلیل متالورژیکی فرایندهای L-PBF و EB-PBF، معماری متخلخل ترابکولار و ژیروئید (TPMS) جهت تطابق مدول یانگ و مهار Stress Shielding، تفکیک تخلخل عمدی از عیوب ساخت، چالشهای خستگی دینامیک و پروتکل حیاتی پاکسازی پودر (Depowdering) در دانشنامه دنسیس.
چکیده اجرایی و نمای کلی دنسیس (Executive Overview)
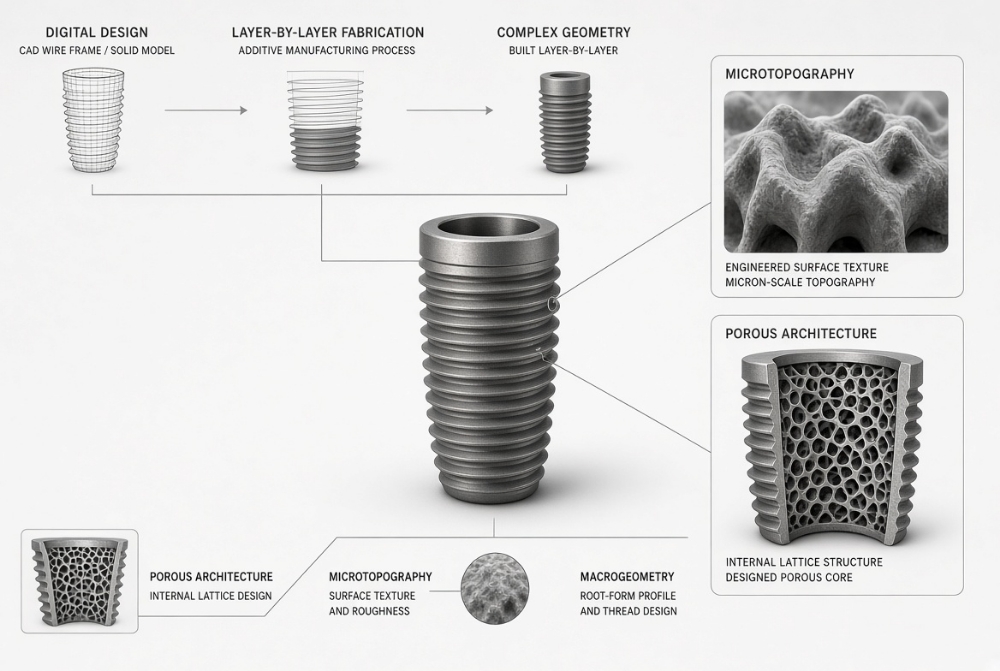
فناوری ساخت افزایشی (Additive Manufacturing - AM) یا پرینت سهبعدی فلزی، قواعد سنتی متالورژی ایمپلنت را بازتعریف کرده است. برخلاف روشهای کاهشی مرسوم (تراشکاری شمشهای جامد تیتانیوم با دورریز فراوان)، این فناوری قطعه را بهصورت لایهبهلایه بر پایه یک فایل دیجیتال CAD بازسازی میکند و امکان تولید ساختارهای شبکهای متخلخل ترابکولار، هندسههای بیومیمتیک، مهار Stress Shielding و ایمپلنتهای اختصاصی بیمار (PSI) را میسر میسازد. با این حال، ساخت افزایشی صرفاً یک «روش ساخت» است، نه تضمینی جادویی برای موفقیت بالینی. این راهنمای علمی جامع نشان میدهد که ارزش بالینی واقعی نه در دستگاه پرینتر، بلکه در گرو کیفیت پودر اولیه، متغیرهای اسکن لیزری (L-PBF)، کنترل عیوب خستگی (LoF)، دقت تراشکاری CNC در اتصالات پروتزی و تخلیه وسواسی پودرها (Depowdering) است.
آزادی هندسی در ساخت افزایشی (Design Freedom) بهخودیخود به معنای برتری کلینیکی یا افزایش بقای ایمپلنت نیست؛ هندسه طراحیشده باید از فیلتر مکانیک شکست و آزمونهای خستگی دینامیک عبور کند.
منافذ باز ۳۰۰ تا ۵۰۰ میکرومتری جهت نفوذ استخوان (Designed Pores) باید با آزمونهای غیرمخرب Micro-CT از عیوب ناخواسته ناشی از عدم ذوب کامل (LoF) که کانون آغاز شکست خستگی هستند، تفکیک شوند.
بهترین فرمول بالینی دنسیس: بهرهگیری از پرینت سهبعدی برای ایجاد بدنه متخلخل ترابکولار و مهار Stress Shielding، همزمان با تراشکاری دقیق چندمحوره CNC برای اتصالات پروتزی مورس تیپر با تلرانس زیر ۵ میکرومتر.
مبانی ساخت افزایشی، PBF و متغیرهای فرایند
بررسی اصول پرینت سهبعدی فلزی، همجوشی بستر پودر، پارامترهای لیزر و جهت ساخت1. ساخت افزایشی دقیقاً چیست؟
ساخت افزایشی (Additive Manufacturing - AM) اصطلاحی استاندارد برای خانوادهای از فناوریهای مهندسی تولید است که در آن، قطعه فیزیکی بر پایه یک مدل سهبعدی رقومی (CAD) و از طریق افزودن و همجوشی ماده بهصورت لایهبهلایه خلق میگردد. در نقطه مقابل، روشهای سنتی بر پایه تولید کاهشی (Subtractive) استوار هستند.
- شروع از شمش، بیلت یا میله جامد تیتانیوم (Titanium Rod)
- تراشکاری، فرزکاری و برادهبرداری با ماشینهای چندمحوره CNC
- برداشتن و دورریز مقادیر قابل توجهی از فلز گرانبها
- محدودیت ابزار تراش در ایجاد هندسههای درونی و شبکهای
- شروع از پودر کروی فوقریز تیتانیوم (Ti Powder, 15-45µm)
- اسکن دقیق پرتو لیزر یا الکترونی و ذوب موضعی لایهبهلایه
- افزودن و تجمیع ماده صرفاً در مختصات تعریفشده فایل دیجیتال
- آزادی بینظیر در ایجاد تخلخلهای زیستی و معماریهای پیچیده
2. آیا 3D Printing و Additive Manufacturing دقیقاً یک چیز هستند؟
در ادبیات عمومی، رسانهها و حتی گفتگوهای کلینیکی روزمره، اصطلاحات «پرینت سهبعدی» و «ساخت افزایشی» اغلب بهجای یکدیگر بهکار میروند؛ اما از منظر متالورژی صنعتی و مهندسی بیومواد تمایز دقیقی میان آنها وجود دارد:
3. چرا Additive Manufacturing برای ایمپلنت دندانی جذاب است؟
چرا ساخت افزایشی توجه بیوموادشناسان و مهندسان ایمپلنت را در سراسر جهان به خود معطوف کرده است؟ این فناوری سه قابلیت انقلابی را در اختیار طراح قرار میدهد که دستیابی به آنها با روشهای سنتی غیرممکن یا فوقالعاده دشوار بوده است:
آزادی کامل در زاویه رزوهها، آندرکاتهای عمیق و کانالهای داخلی که هیچ مته فرزکاری یا ابزار تراش ۵ محوره قادر به دسترسی و تراشیدن آنها نیست.
ایجاد شبکههای ترابکولار متخلخل و داربستهای سلولی بدون نیاز به پوششدهی مجزا (مانند پلاسما اسپری یا سینترینگ بیدها) که ریسک پوستهریزی (Delamination) را به صفر میرساند.
امکان طراحی و چاپ فیکسچرهای سابپریوستئال و ایمپلنتهای سفارشی بر پایه دادههای سیتیاسکن (CBCT) در نقایص شدید و تحلیلهای غیرقابل پیوند فک.
4. مهمترین تفاوت AM با تولید سنتی چیست؟
تفاوت بنیادین ساخت افزایشی با متدولوژیهای سنتی صرفاً در شیوه لایهنشانی نیست؛ بلکه در کنترل همزمان و چندمقیاسی تمام ابعاد ایمپلنت در یک زنجیره دیجیتال نهفته است:
5. Powder Bed Fusion چیست؟
فناوری همجوشی بستر پودر (Powder Bed Fusion - PBF) قلب تپنده متالورژی ساخت افزایشی ایمپلنتهای دندانی است. در این فرایند، قطعه درون محفظهای مهرومومشده و عاری از اکسیژن ساخته میشود.
6. Laser Powder Bed Fusion چگونه کار میکند؟
در روش Laser Powder Bed Fusion (L-PBF) که به عنوان SLM (Selective Laser Melting) یا DMLS نیز شناخته میشود، پرتو پرانرژی لیزر فایبر ایتربیوم (Ytterbium Fiber Laser) حوضچه مذاب میکرومتری را تشکیل میدهد:
کیفیت قطعه L-PBF به تعادل دقیق ۴ متغیر حیاتی فرایند وابسته است:
7. Electron Beam Powder Bed Fusion چیست؟
در روش Electron Beam Powder Bed Fusion (EB-PBF / EBM)، بهجای پرتو فوتونی لیزر، از باریکه پرشتاب الکترونها در محیط خلاء عمیق (خلاء ۱۰⁻⁴ تا ۱۰⁻⁵ میلیبار) بهره گرفته میشود. این تکنولوژی تفاوتهای فیزیکی عمیقی با سیستمهای لیزری دارد:
کل بستر پودر تا دمای ۶۵۰ تا ۷۵۰ درجه سانتیگراد پیشگرم میشود که تنشهای پسماند حرارتی را تقریباً صفر کرده و نیاز به عملیات تنشزدایی ثانویه را کاهش میدهد.
برای جلوگیری از پدیده دود پودر (Smoke Effect / Smoke phenomenon)، از پودرهای درشتتر (۴۵ تا ۱۰۵ میکرومتر) استفاده میشود که به زبری As-built بالاتری میانجامد.
8. آیا هر ایمپلنتی را میتوان با AM ساخت؟
پاسخ کوتاه و صریح: خیر؛ از نظر تئوری آزادی طراحی بینهایت است، اما از دیدگاه متالورژی ساخت محدودیتهای جدی ابعادی و فیزیکی حاکم است:
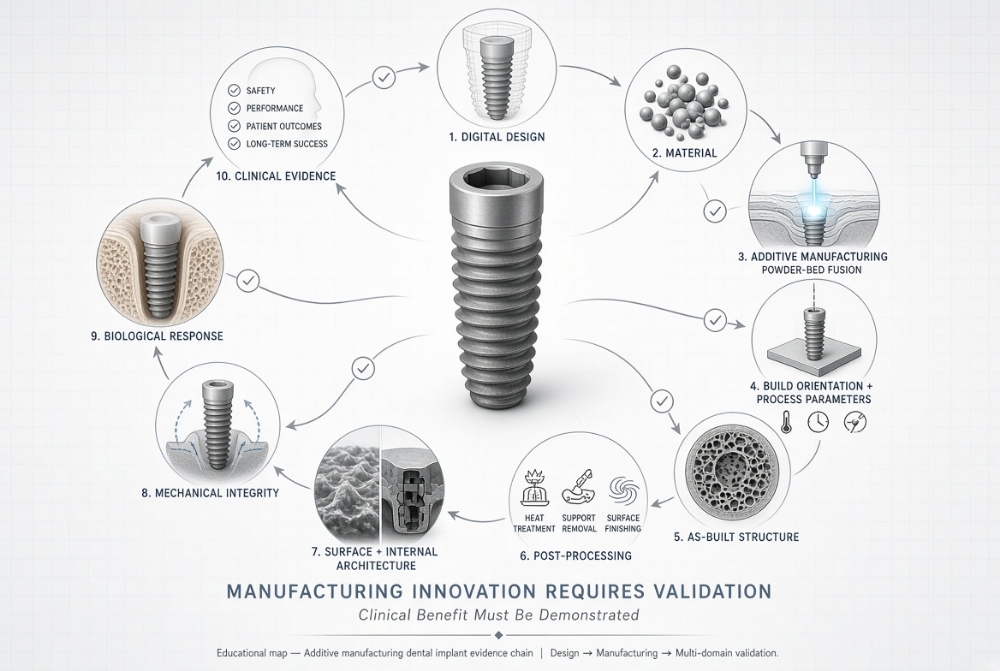
9. مهمترین مسئله: «طراحیشده» با «ساختهشده» یکسان نیست
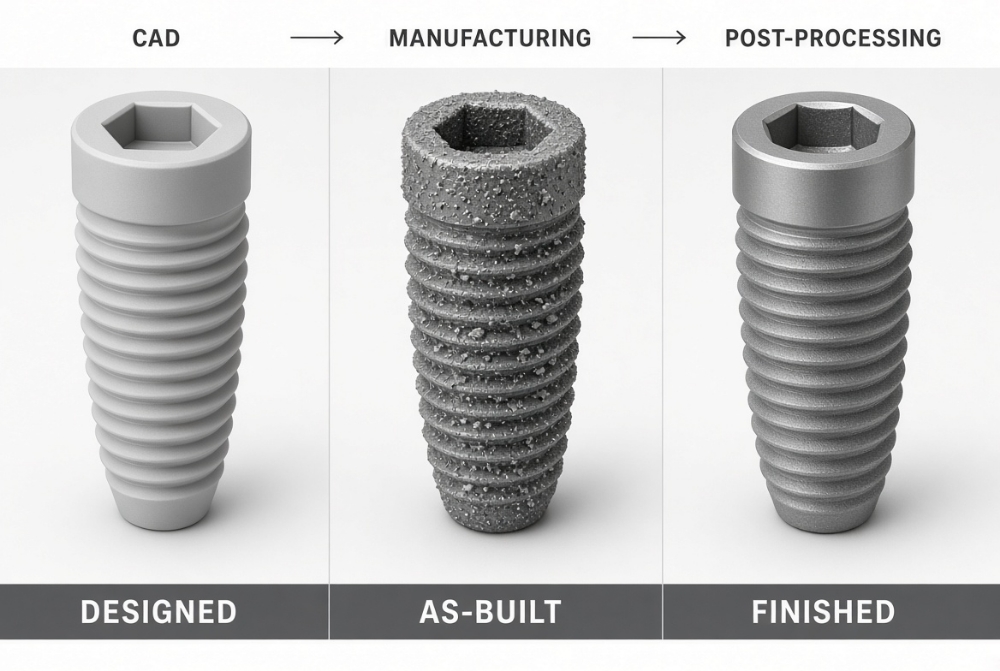
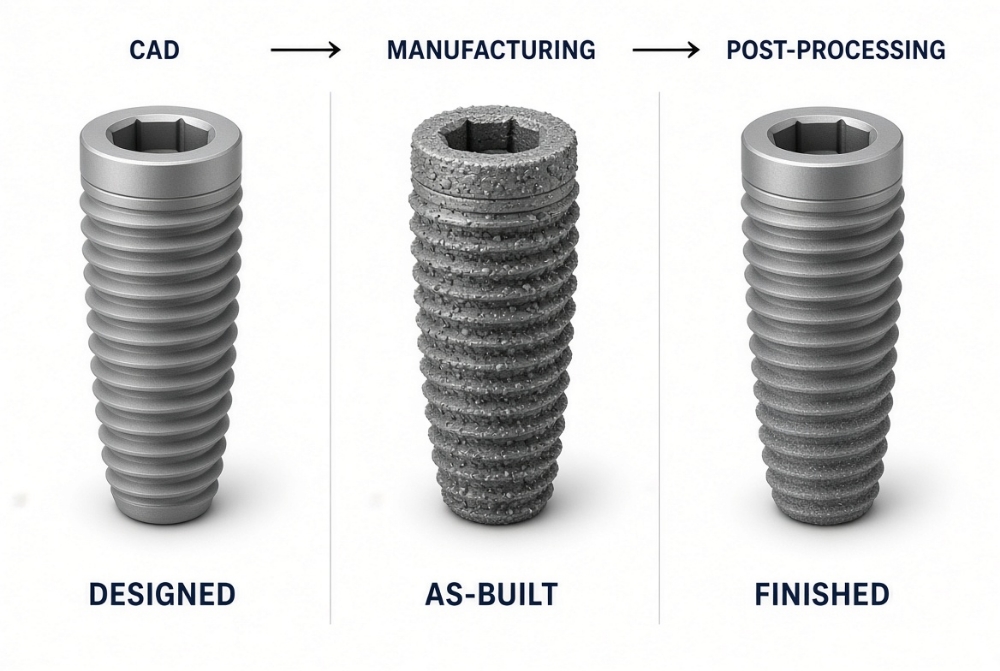
یکی از سرنوشتسازترین مبانی در ارزیابی و ممیزی ایمپلنتهای ساخت افزایشی این است که: آنچه روی صفحه نمایشگر نرمافزار CAD مشاهده میکنید، هرگز عیناً همان چیزی نیست که از محفظه دستگاه پرینتر خارج میشود!
مدل ریاضی بینقص درون نرمافزار CAD؛ پایههای صاف، حفرات کاملاً متقارن و خطوط تئوریک بدون هیچ عیب متالورژیکی.
قطعه بلافاصله پس از اتمام چاپ؛ دارای زبری خام بالا، ذرات نیمهذوبشده چسبیده، اعوجاج حرارتی، تنش پسماند و احتمال حفرات درونی.
قطعه پس از تنشزدایی حرارتی، ماشینکاری اتصالات پروتزی، پرداخت سطحی، خروج پودرها و استریلیزاسیون نهایی بالینی.
10. Build Orientation چیست و چرا مهم است؟
جهت قرارگیری فیکسچر نسبت به صفحه ساخت (عمودی، افقی یا تحت زاویه ۳۰ تا ۴۵ درجه) ویژگیهای متالورژیکی و رفتاری قطعه را به دلیل ناهمسانگردی ساختار لایهای (Anisotropy) دگرگون میسازد. مرورهای سیستماتیک اثبات کردهاند که Build Orientation مستقیماً بر شاخصهای زیر حاکم است:
ساخت فیکسچر بهصورت عمودی دقت چرخش مقطع استوانهای را افزایش میدهد، اما ممکن است مرزهای بین لایهای را عمود بر بارهای فشاری-برشی اکلوزال قرار دهد؛ از این رو اعتبارسنجی زاویه ساخت طبق ASTM F3302 الزامی است.
11. چرا Support Structure مهم است؟
در فرایند L-PBF، سطوحی که با زاویه بیش از ۴۵ درجه نسبت به افق آویزان هستند (Overhangs) بدون ساپورت دچار فروریزش حوضچه مذاب در پودر سست میشوند. سازههای ساپورت ۳ نقش محوری دارند:
12. Powder Quality چرا اهمیت دارد؟
پودر تیتانیوم صرفاً «ماده خام اولیه» نیست؛ بلکه خواص فیزیکوشیمیایی و رئولوژی آن، ۹۰٪ کیفیت قطعه نهایی را دیکته میکند:
پودر باید دارای توزیع متوازن (D10, D50, D90) باشد تا ذرات ریز فضاهای بین ذرات درشتتر را پر کرده و تراکم بالایی در بستر ایجاد کنند.
پودر تولیدشده با روش اتمایزاسیون گازی (Gas Atomized) یا پلاسما کرویترین شکل را داشته و لایهای کاملاً صاف و همگن تشکیل میدهد.
جذب اکسیژن یا نیتروژن بیش از حد مجاز استاندارد ASTM F136/F3001 باعث تردی فلز و افت شدید مقاومت به ضربه و خستگی میگردد.
تعداد دفعات استفاده مجدد از پودرهای ذوبنشده چرخههای قبلی باید طبق پروتکل ممیزی شود تا از اکسیداسیون تدریجی پودر جلوگیری گردد.
معماری متخلخل، عیوب ساخت و رفتار مکانیکی
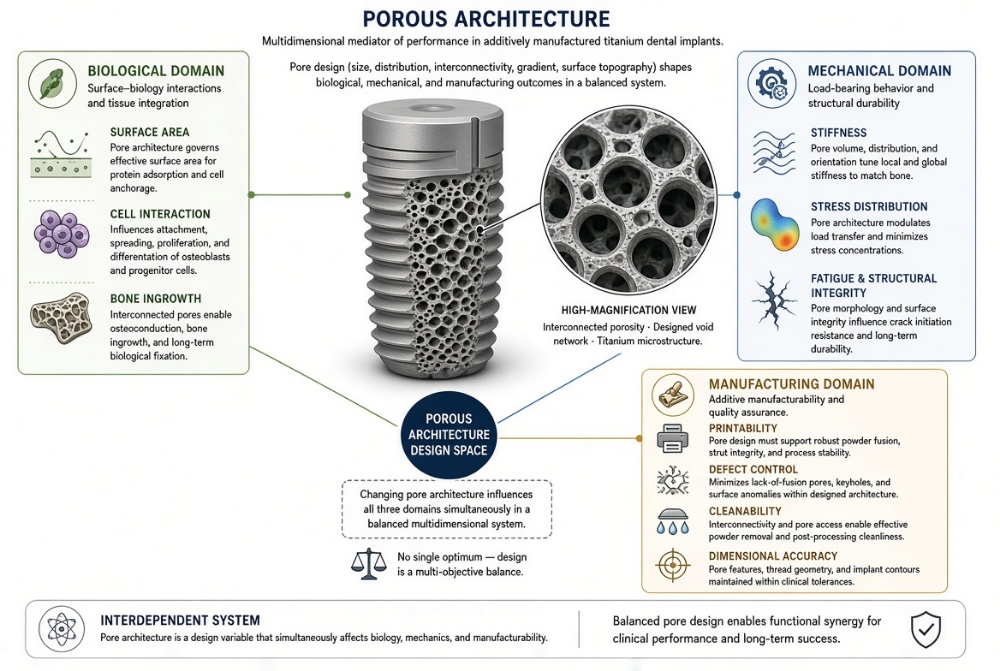
طراحی تخلخل ترابکولار و ژیروئید (TPMS)، مهار Stress Shielding و تفکیک عیوب متالورژیکی13. Porosity چیست؟
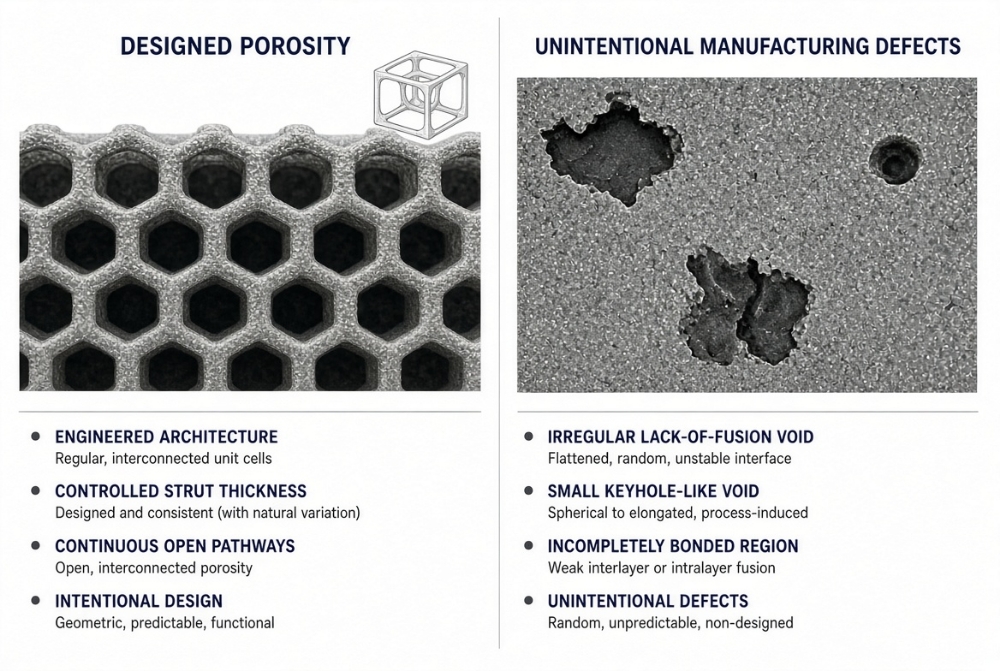
تخلخل (Porosity) جذابترین مزیت ساخت افزایشی است؛ اما واژه تخلخل در متالورژی بار معنایی دوگانهای دارد:
حفرات باز، سهبعدی و بههمپیوسته که عمداً در فایل CAD جهت رشد درونی عروق و استخوان و تعدیل مدول یانگ طراحی شدهاند.
حفرات ناخواسته، شکافهای میکرومتری و عدم پیوند درون پایهها که ناشی از خطای پارامترهای لیزر بوده و کانون آغاز شکست خستگی هستند.
14. چرا Porosity میتواند از نظر زیستی جذاب باشد؟
چرا استخوان ساختارهای متخلخل را دوست دارد؟ بر اساس اصول فیزیولوژی استخوان، تخلخلهای متصل ۳ مزیت زیستی منحصربهفرد میآفرینند:
15. آیا Porosity بیشتر همیشه بهتر است؟
طراحی تخلخل یک دادوستد مهندسی (Engineering Trade-off) بسیار حساس است. افزایش بیش از حد تخلخل (بالای ۶۰ تا ۷۰ درصد) اگرچه فضای سلولی را باز میکند، اما پیامدهای فاجعهباری به دنبال دارد:
16. Designed Pore با Defect چه تفاوتی دارد؟
تمایز میان «منفذ عمدی» با «نقص ساخت» مرز میان موفقیت بالینی و فاجعه مکانیکی است:
| شاخص مقایسهای | منفذ طراحیشده (Designed Pore) | نقص ساخت (Manufacturing Defect) |
|---|---|---|
| شکل و مورفولوژی | هندسه منظم، سطوح پیوسته بدون گوشههای تیز | شکافهای نامنظم و لبههای دندانهدار فوقالعاده تیز |
| موقعیت مکانی | صرفاً در پوسته متخلخل و دور از هسته باربر مرکزی | تصادفی درون پایهها، هسته متراکم یا کانکشن |
| اثر بر استحکام خستگی | محاسبهشده در شبیهسازی FEA با حاشیه ایمنی مجاز | کانون اصلی تمرکز تنش شدید و آغاز ترک خستگی |
شبیهساز چندمتغیره متالورژی ساخت افزایشی و معماری متخلخل
با انتخاب فناوری فرایند PBF و نوع معماری متخلخل، تغییرات مدول الاستیسیته، مقاومت به خستگی سیکلیک، نفوذ استخوان و سهولت پاکسازی پودر را بررسی نمایید:
17. Lack of Fusion چیست؟
نقص عدم ذوب کامل (Lack of Fusion - LoF) خطرناکترین عیب متالورژیکی در ایمپلنتهای ساخت افزایشی است. این پدیده هنگامی رخ میدهد که انرژی تابشی لیزر برای ذوب کامل پودر یا نفوذ به لایه زیرین کافی نبوده و اتصال ناقصی شکل میگیرد.
18. Keyhole Porosity و Balling چیست؟
علاوه بر LoF، دو پدیده متالورژیکی ناخواسته دیگر نیز در فرایند چاپ فلزی وجود دارند:
در چگالی انرژی بسیار بالا، تیتانیوم موضعاً تبخیر شده و حبابهای بخار فلز در انجماد سریع درون حوضچه مذاب به دام میافتند و حفرات کروی عمیق پدید میآورند.
به دلیل کشش سطحی بالا و عدم ترشوندگی حوضچه مذاب روی لایه قبلی، مذاب به شکل قطرات مجزا و گلولهای منجمد شده و زبری خشن کنترلنشده و تخلخلهای درشت ایجاد میکند.
19. Residual Stress چیست؟
در حین اسکن لیزری، حوضچه مذاب به دمای بالای ۱۶۵۰ درجه سانتیگراد میرسد در حالی که چند میکرومتر آنسوتر بستر فلزی در دمای بسیار پایینتری قرار دارد. این گرادیان حرارتی شدید (Thermal Gradient) و انجماد فوقسریع، تنشهای کششی پسماند عظیمی (Residual Tensile Stresses) در شبکه کریستالی بر جای میگذارد.
20. چرا Surface Roughness در AM یک مسئله دوگانه است؟
سطح قطعه بلافاصله پس از چاپ (As-Built Surface) دارای زبری طبیعی ناشی از خطوط لایهچینی (Stair-step effect) و چسبیدن ذرات پودر نیمهذوبشده است. این زبری شمشیر دولبه است:
افزایش زبری میکرونی و مساحت مؤثر میتواند چسبندگی اولیه لخته فیبرین و تمایز سلولهای استخوانی را تسهیل کند.
شیارهای زبر سطح As-built تمرکز تنش ایجاد کرده و ذرات نیمهمتصل در حین تورک بستن فیکسچر کنده شده و رها میگردند.
21. چرا As-Built Surface همیشه برای ایمپلنت نهایی کافی نیست؟
استفاده از ایمپلنت در حالت As-built به ۳ دلیل بالینی شدیداً منع شده است: ۱) ذرات سست تیتانیوم کنده شده و استئولیز و التهاب جسم خارجی ایجاد میکنند، ۲) زبری مهارنشده ریسک کلونیزاسیون باکتریایی و پریایمپلنتیت را افزایش میدهد، ۳) دقت ابعادی کانکشن اباتمنت در حالت خام برای آببندی باکتریایی ناکافی است.
پسپردازش، خواص سطحی، خستگی و پاکسازی
عملیات حرارتی، تنشزدایی، ماشینکاری اتصالات، رفتار خستگی و چالش حیاتی تخلیه پودر22. Post-processing چیست؟
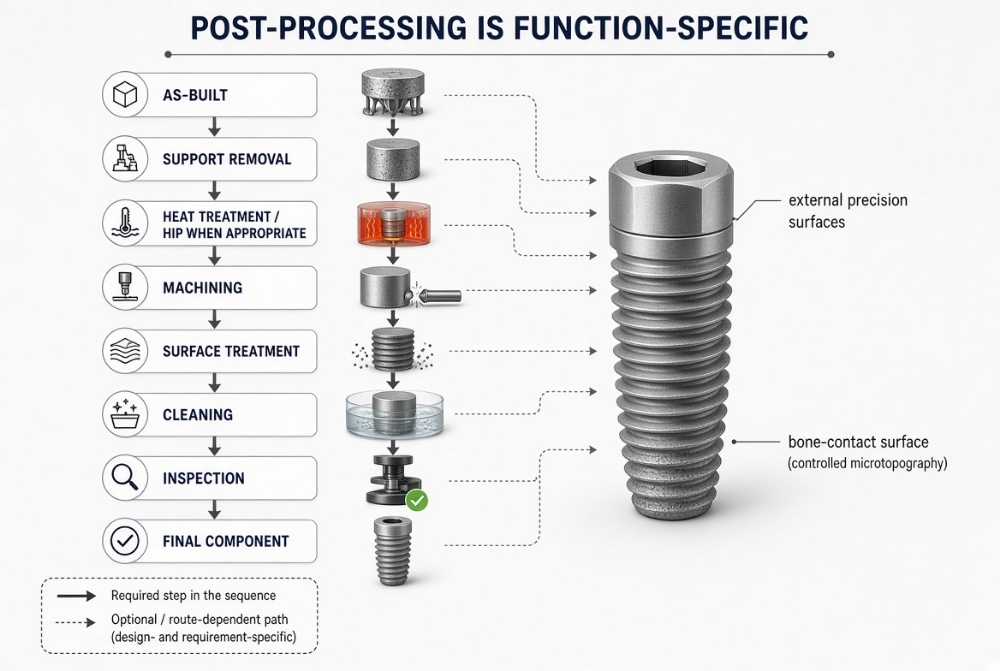
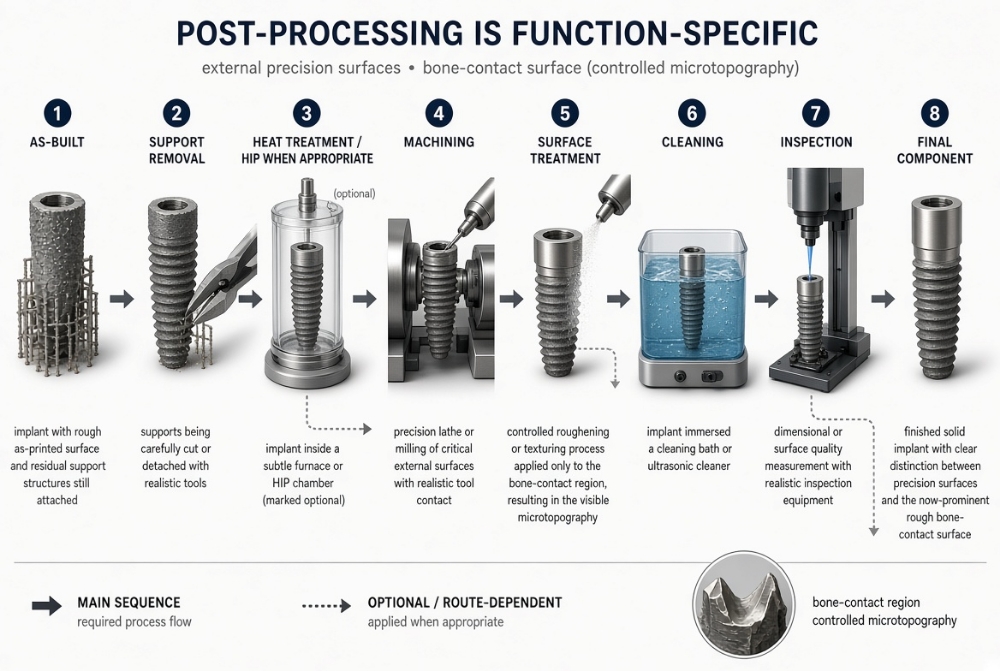
پسپردازش (Post-processing) زنجیرهای حیاتی از فرایندهای متالورژیکی، مکانیکی و شیمیایی است که قطعه خام پرینتشده را به یک بیودیوایس پزشکی استاندارد تبدیل میکند:
23. Machining چه نقشی دارد؟
تراشکاری CNC مکمل جداییناپذیر ساخت افزایشی است. در یک ایمپلنت هایبرید، نواحی بحرانی نظیر رزوه داخلی پیچ اباتمنت، پلتفرم تماس پروتزی و شیبهای مورس تیپر (Morse Taper) پس از اتمام چاپ، با تراشکاری دقیق CNC ماشینکاری میشوند تا به تلرانس ابعادی زیر ۵ میکرومتر و آببندی مطلق باکتریایی دست یابند.
24. Hot Isostatic Pressing یا HIP چیست؟
فرایند پرس ایزواستاتیک گرم (Hot Isostatic Pressing - HIP) قطعه را درون محفظهای تحت دمای ۹۰۰ تا ۹۵۰ درجه سانتیگراد و فشار ایزواستاتیک گاز آرگون (۱۰۰ تا ۱۵۰ مگاپاسکال) قرار میدهد. این فشار همهجانبه، تخلخلهای داخلی ناخواسته، حفرات گازی و میکروترکها را از طریق نفوذ حالت جامد (Creep & Diffusion) محو کرده و چگالی بخشهای متراکم را به ۹۹.۹٪ میرساند و عمر خستگی را چند برابر میکند.
25. آیا Post-processing همیشه باید سطح را صافتر کند؟
خیر؛ استراتژی مدرن ساخت دنسیس بر پایه «پرداخت بر مبنای عملکرد هر زون (Function-graded Finishing)» استوار است:
26. Surface Treatment بعد از AM چه اهمیتی دارد؟
پس از ساخت افزایشی، اعمال تیمار سطح نظیر اسیداچینگ شیمیایی (Chemical Etching) الزامی است تا ذرات نیمهذوبشده پودر تیتانیوم که به پایهها متصل هستند حل شده و زبری نانومتری یکنواختی بر روی تخلخلهای ماکرو پدید آید.
27. AM چگونه میتواند به Osseointegration کمک کند؟
ساخت افزایشی مسیرهای استئواینتگریشن را دگرگون میسازد: افزایش چشمگیر مساحت مؤثر تماس (Effective Surface Area)، نفوذ عروق و سلولهای استخوانی به عمق حفرات، و تشکیل ترابکولهای استخوانی در همتنیده که پایداری بیولوژیک فوقالعادهای ایجاد مینمایند.
28. AM و Primary Stability
ثبات اولیه (Primary Stability) در لحظه جایگذاری، به ماکروژئومتری فیکسچر، عمق رزوهها، تراکم استخوان و پروتکل دریلینگ وابسته است. چاپ سهبعدی بهخودیخود ثبات اولیه ایجاد نمیکند؛ مگر آنکه هندسه بیرونی رزوهها اصطکاک و درگیری مکانیکی بهینهای ایجاد نماید.
29. AM و Secondary Stability
نقطه درخشش ایمپلنت متخلخل AM در ثبات ثانویه (Secondary Stability) است. در هفتههای ۳ تا ۶ که ثبات مکانیکی اولیه دچار افت طبیعی (Stability Dip) میشود، نفوذ سریع سلولها به درون حفرات فیکسچر روند استئواینتگریشن را شتاب بخشیده و پایداری کل سیستم را زودتر از ایمپلنتهای معمولی اوج میدهد.
30. آیا Porous Implant میتواند Stress Shielding را کاهش دهد؟
مدول یانگ تیتانیوم جامد حدود ۱۱۰ گیگاپاسکال و استخوان کورتیکال ۱۰ تا ۲۰ گیگاپاسکال است. این اختلاف فاحش به پدیده محافظت تنشی (Stress Shielding) و تحلیل استخوان کرستال منجر میشود. ساختارهای متخلخل AM مدول فیکسچر را به ۱۰ تا ۲۰ گیگاپاسکال تقلیل داده و بازجذب استخوان را به طرز چشمگیری مهار میکنند.
31. Lattice Structure چیست؟
شبکههای مشبک (Lattice Structures) سازههای سلولی متشکل از پایهها (Struts) و گرهها (Nodes) هستند که با تکرار یک سلول واحد سهبعدی در فضا تشکیل میشوند و نسبت استحکام به وزن بینظیری پدید میآورند.
32. TPMS چیست؟
پیشرفتهترین معماری روز دنیا در ایمپلنتهای افزایشی، سطوح مینیمال دورهای سهگانه (Triply Periodic Minimal Surfaces - TPMS) نظیر ژیروئید (Gyroid) و شوارتز (Schwarz) است:
33. آیا ساختارهای Lattice واقعاً شبیه استخوان هستند؟
ساختارهای لاتیس ترابکولار مهندسیشده با تقلید از معماری اسفنجی استخوان طبیعی (Biomimetic Architecture)، محیطی ایدهآل برای تمایز و لانهگزینی سلولهای استئوبلاست پدید میآورند؛ مشروط بر آنکه ابعاد منافذ در بازه فیزیولوژیک ۳۰۰ تا ۶۰۰ میکرومتر کنترل شده باشد.
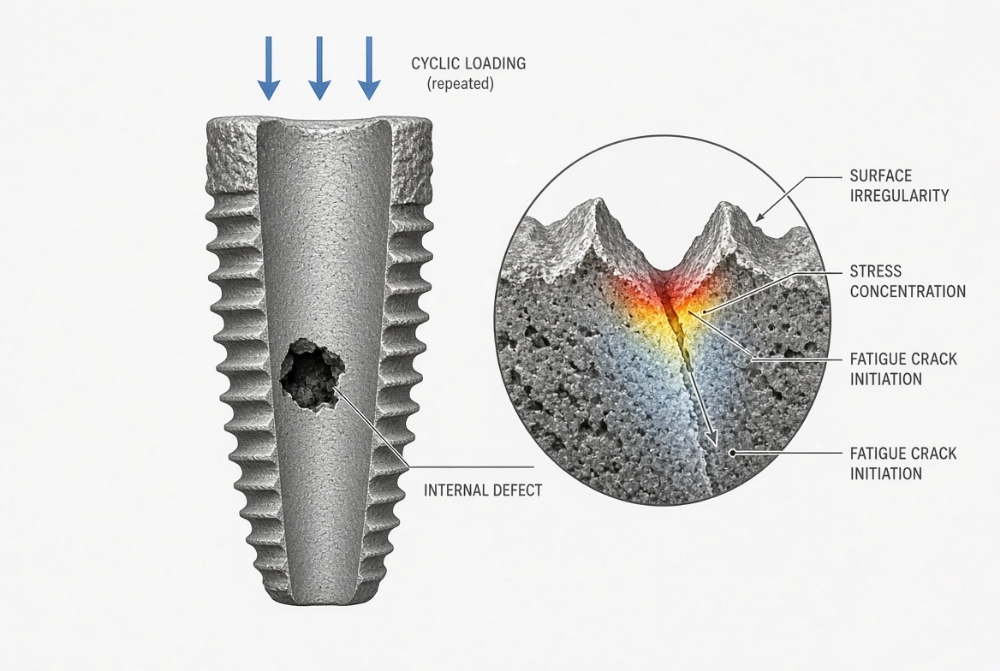
34. Fatigue؛ یکی از مهمترین چالشهای AM
استحکام کششی ایستا کافی نیست؛ ایمپلنت دندانی باید سالانه صدها هزار سیکل بارگذاری ترکیبی را بدون خستگی تحمل کند. طبق استاندارد ISO 14801، ایمپلنتهای AM باید آزمون خستگی دینامیک ۵ تا ۱۰ میلیون سیکلی با زاویه ۳۰ درجه را پاس نمایند.
35. چرا Surface Roughness میتواند هم مفید و هم خطرناک باشد؟
پارادوکس زبری سطح در AM: در حالی که بیولوژیستها خواهان زبری برای ارتقای تماس بافت هستند، مهندسان مکانیک نگرانند که همین پستیوبلندیها به عنوان شیارهای تمرکز تنش (Stress Risers) عمر خستگی را بکاهند. راهحل دنسیس: پرداخت موضعی سطوح باربر و حفظ تخلخل کنترلشده صرفاً در حوزههای غیرحساس به خستگی.
36. Cleaning در ایمپلنتهای متخلخل چرا دشوار است؟
اگر ذرات پودر تیتانیوم نیمهذوبشده از درون حفرات پیچیده خارج نشوند، پس از کاشت در دهان بیمار رها شده و استئولیز شدید، التهاب بافت نرم و پریایمپلنتیت زودرس را به همراه دارند. شستشوی چندمرحلهای اولتراسونیک با حلالهای اختصاصی و وکیوم صنعتی یک ضرورت تخطیناپذیر است.
37. آیا Sterilization تمام مشکلات سطحی را حل میکند؟
یک تصور غلط خطرناک: «ایمپلنت استریل شده است، پس ایمن است!» استریلیزاسیون با اشعه گاما یا اتوکلاو میکروارگانیسمها را از بین میبرد، اما ذرات فیزیکی پودر و آلودگیهای شیمیایی را پاک نمیکند. استریل بودن هرگز به معنای تمیز بودن فیزیکی (Cleanliness) قطعه نیست.
کنترل کیفیت، دندانپزشکی دیجیتال و شواهد بالینی
آزمونهای غیرمخرب Micro-CT، گردشکار ایمپلنتهای سفارشی و هرم شواهد بالینی38. چگونه کیفیت یک ایمپلنت AM را ارزیابی کنیم؟
کنترل کیفیت ایمپلنتهای ساخت افزایشی مستلزم ممیزی هفتگانه طبق گایدلاینهای رگولاتوری FDA و استاندارد ASTM F3302 است:
39. چگونه Internal Defects را بررسی کنیم؟
تنها راه ارزیابی عیوب داخلی، تخلخلهای LoF و ذرات به دام افتاده در اعماق سازههای متخلخل بدون تخریب فیکسچر، استفاده از توموگرافی کامپیوتری پرتو ایکس با وضوح میکرونی (Micro-CT) است که نقشهای سهبعدی از کل بافت فلزی فراهم میآورد.
40. آیا Micro-CT همان Surface Characterization است؟
تمایز متدولوژیک T08 و T09: پروفیلومتری نوری و SEM سطح خارجی و زبری سطحی (Topography & Roughness) را میسنجند؛ در حالی که Micro-CT ساختار حجمی، یکپارچگی پایهها و عیوب درون توده فلز را آشکار میسازد. این دو ابزار مکمل یکدیگرند.
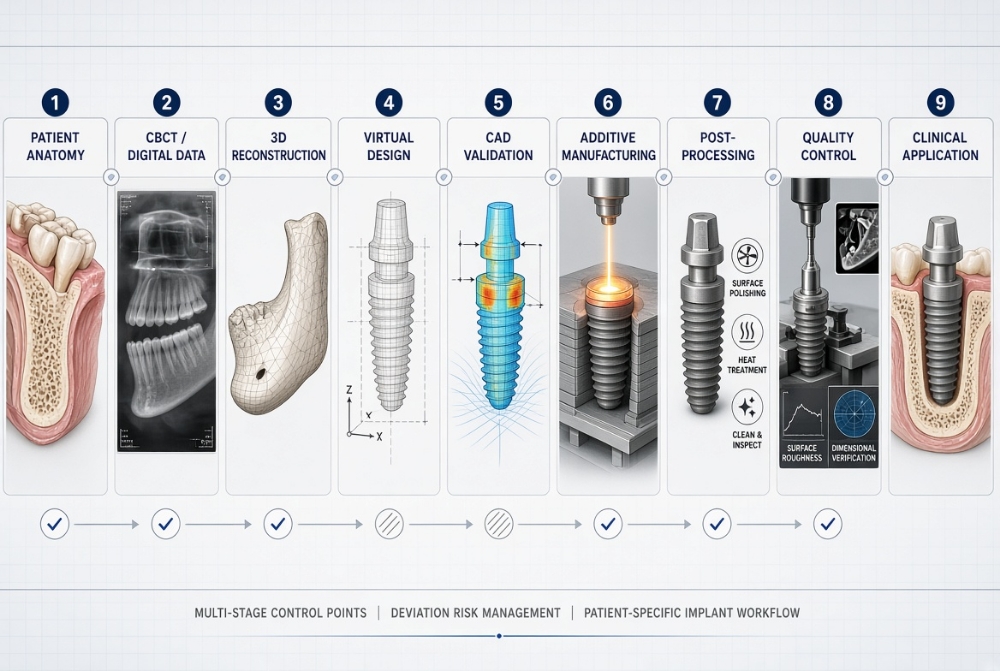
41. AM و Digital Dentistry
ساخت افزایشی آخرین حلقه در زنجیره دندانپزشکی دیجیتال یکپارچه است:
42. Patient-Specific Implant چیست؟
ایمپلنتهای اختصاصی بیمار (Patient-Specific Implants - PSI) نظیر فریمورکهای سابپریوستئال سفارشی، مستقیماً منطبق بر کانتور اسکلتی فک تحلیلرفته بیمار طراحی و چاپ میشوند و امکان درمان بیمارانی را فراهم میکنند که هیچ کاندیداتوری برای ایمپلنتهای روتین اندواستئال ندارند.
43. آیا Patient-Specific همیشه بهتر است؟
در شرایط نرمال استخوانی، ایمپلنتهای اندواستئال روتین با دههها شواهد بالینی متقن، موفقیت بالای ۹۸٪ و هزینه به مراتب کمتر ارجحیت مطلق دارند. ایمپلنت سفارشی تنها در تحلیلهای شدید و موارد انکولوژی توجیه دارد.
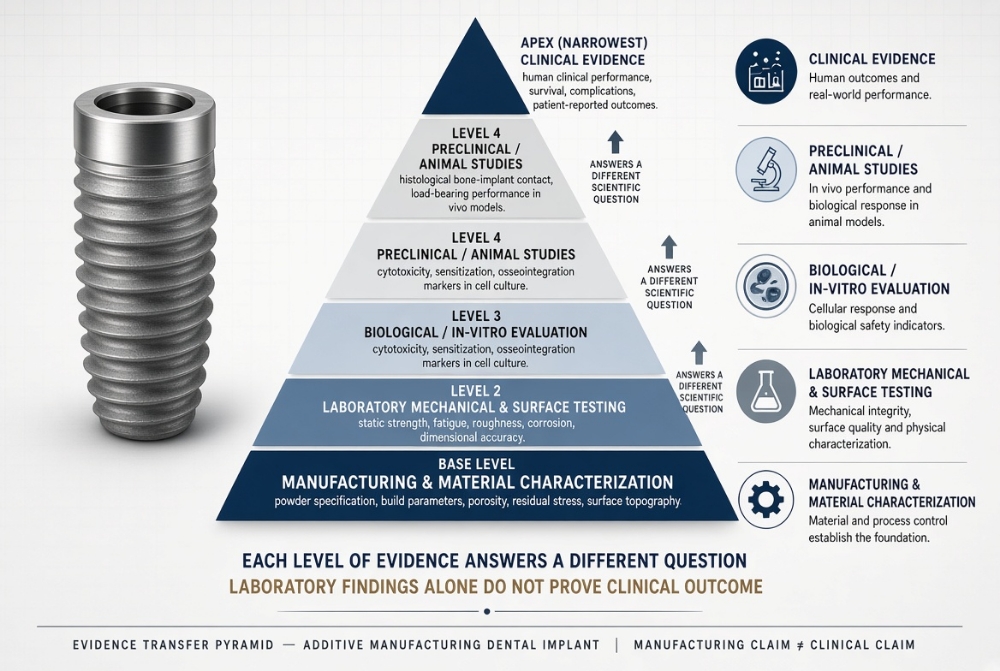
44. شواهد بالینی AM ایمپلنت در چه سطحی است؟
وضعیت شواهد بالینی: بخش عمده مقالات AM را مطالعات آزمایشگاهی متالورژی (In Vitro)، مدلهای اجزای محدود (FEA) و مطالعات حیوانی تشکیل میدهند. کارآزماییهای بالینی تصادفی دوسوکور انسانی (RCTs) با پیگیری بالای ۱۰ سال در این حوزه هنوز محدود هستند و باید از تعمیم نتایج آزمایشگاهی به ادعای برتری بالینی اجتناب ورزید.
45. یک نکته جدید و مهم در شواهد انسانی
یافتههای انسانی جدید ۲۰۲۶ در گزارشهای هیستولوژی ایمپلنتهای سابپریوستئال افزایشی، شواهد عینی از تشکیل استخوان مستقیم (Bone Apposition) و پتانسیل استئواینتگریشن واقعی روی سطوح متخلخل چاپشده را به اثبات رساندهاند.
46. AM، Survival و Success
تمایز میان ماندگاری (Survival) و موفقیت بالینی (Success): حفظ فیکسچر در دهان بدون توجه به تحلیل استخوان حاشیهای (MBL) موفقیت محسوب نمیشود؛ در ارزیابی ایمپلنتهای AM پایش ثبات استخوان کرستال در طول زمان الزامی است.
47. AM و Peri-implantitis
چالش پریایمپلنتیت: اگر استخوان به هر دلیلی بازجذب شده و سطوح متخلخل تیتانیومی در معرض محیط بزاقی و باکتریهای دهان قرار گیرند، پاکسازی بیوفیلم از این حفرات غیرممکن بوده و عفونت شدید و پیشرونده ایجاد میشود؛ بنابراین کنترل بیولوژیک بافت نرم کراتینیزه حیاتی است.
48. AM و Connection Interface
اتصال اباتمنت-ایمپلنت (Connection Interface): وضوح چاپگرهای افزایشی ۳۰ تا ۵۰ میکرومتر است، در حالی که میکروگپ اتصالات مورس تیپر باید زیر ۳ میکرومتر باشد تا از نفوذ میکروبی و شل شدن پیچ ممانعت کند. به همین دلیل اتصالات باید ۱۰۰٪ با تراشکاری CNC ماشینکاری شوند (رویکرد هیبرید).
ماتریس تصمیمگیری بالینی متدولوژی تولید ایمپلنت
سناریوی بالینی یا آناتومیک بیمار خود را انتخاب فرمایید تا متدولوژی تولید برتر، توجیه بیومکانیکی، الزامات پسپردازش و پروتکل پیشنهادی دنسیس نمایان گردد:
تولید کاهشی تراشکاری CNC با میله تیتانیوم گرید ۴ سرد کشیدهشده (Subtractive)
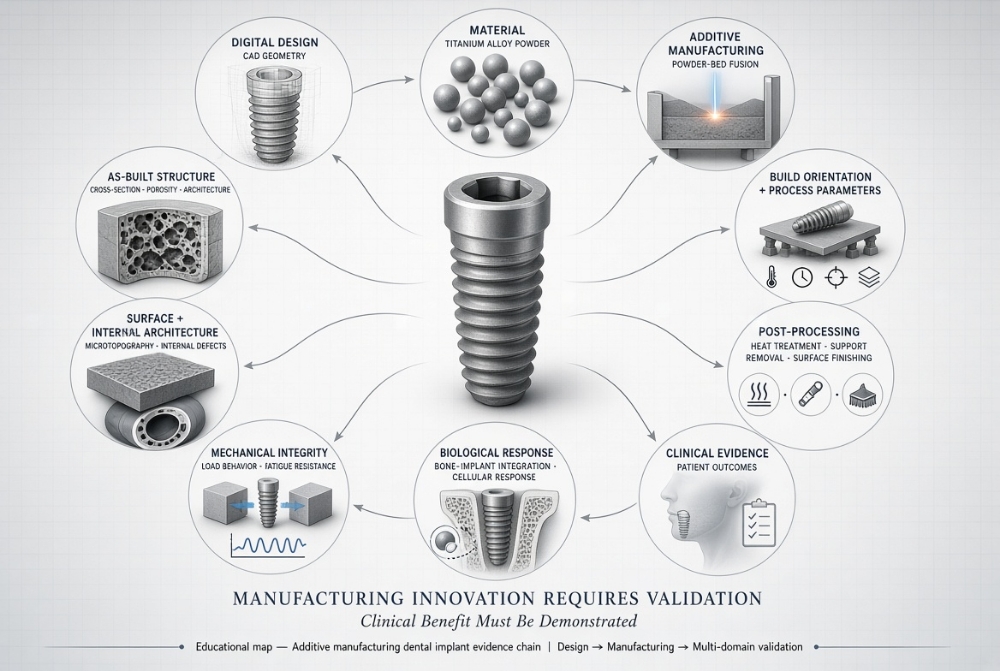
49. چگونه یک AM Implant علمی را با یک محصول تبلیغاتی تشخیص دهیم؟
چکلیست ممیزی ادعاهای تجاری ایمپلنتهای AM دنسیس:
50. یک ادعای AM را چگونه طبقهبندی کنیم؟
طبقهبندی ادعاهای AM: ادعاهای مهندسی ساخت (امکان تولید هندسه)، ادعاهای متالورژیکی (تعدیل مدول)، ادعاهای پیشبالینی (چسبندگی سلولی) و ادعاهای کلینیکی (بقای بلندمدت) باید تفکیک گردند.
مقایسه جامع، باورهای غلط، الگوریتم تصمیمگیری دنسیس و جمعبندی
جمعبندی سیستمی، باورهای غلط رایج، چارچوب تصمیمگیری پایونیت و نتیجهگیری نهایی51. مهمترین مزایای بالقوه AM در ایمپلنتولوژی
52. مهمترین محدودیتها و چالشها
53. آیا AM آینده ایمپلنتولوژی است؟
آیا AM آینده ایمپلنتولوژی است؟ پاسخ علمی این است که ساخت افزایشی یک ابزار مکمل و تحولآفرین است، نه جایگزین کورکورانه تمام ایمپلنتهای موفق دنیا. در موارد روتین، ایمپلنتهای ماشینکاری بهترین کارایی و هزینه را دارند؛ در حالی که در استخوانهای پوک، ایمپلنتهای کوتاه و نقایص پیچیده آناتومیک، ساخت افزایشی افقهای درمانی جدیدی را میگشاید.
54. مدل علمی صحیح برای درک AM Implant
55. AM را چگونه در کنار T01–T08 قرار دهیم؟
جایگاه T09 در منظومه دانش دنسیس و اتصال مستقیم با سرفصلهای پیشین:
56. Common Misconceptions
57. آنچه امروز نسبتاً Established است
آنچه در جامعه علمی و استانداردهای بینالمللی امروز به اثبات قطعی رسیده است:
58. آنچه هنوز نیازمند شواهد بیشتر است
حوزههایی که هنوز نیازمند شواهد بالینی تصادفی بلندمدت هستند:
59. چارچوب تصمیمگیری بالینی
60. Clinical Takeaway
فناوری ساخت افزایشی (AM) قواعد متالورژی ایمپلنت را با ایجاد ساختارهای متخلخل ترابکولار، مهار Stress Shielding و امکان سفارشیسازی ارتقا داده است. با این حال، ارزش بالینی یک ایمپلنت AM در دستگاه پرینتر خلاصه نمیشود؛ بلکه در گرو کیفیت پودر، غلبه بر عیوب خستگی (LoF)، دقت تراشکاری CNC در اتصالات پروتزی و تخلیه وسواسی پودرها است. بهترین انتخاب علمی، رویکرد ترکیبی (Hybrid) با حفظ دقت اتصالات ماشینکاری و بهرهگیری هوشمندانه از معماری متخلخل در بدنه فیکسچر است.
هماندیشی بالینی همکاران: اولویت استراتژیک ساخت افزایشی در ایمپلنتولوژی
از دیدگاه بیومکانیکی و بالینی شما، مهمترین مزیت یا اولویت کاربرد فناوری ساخت افزایشی (3D Printing / PBF) در ایمپلنتولوژی دندانی چیست؟
61. جمعبندی نهایی
جمعبندی نهایی و افق آینده ساخت افزایشی در دنسیس
ساخت افزایشی ایمپلنتولوژی را از یک «صنعت تراش مکانیکی» به یک «علم مهندسی چندمقیاسی بیومواد» تبدیل کرده است. در این مسیر، دانشنامه دنسیس با تکیه بر استانداردهای ASTM F3302، ISO 14801 و گایدلاینهای بالینی رگولاتوری FDA، همواره حامی کلینیسینها در انتخاب مبتنی بر شواهد و تمایز واقعیتهای متالورژیکی از ادعاهای تبلیغاتی است.
واژهنامه و لکسیکون تخصصی ساخت افزایشی ایمپلنت دندانی
Additive Manufacturing & Porous Architecture Clinical Lexicon (ASTM F3302 / ISO 52900)مرجع سریع اصطلاحات مهندسی پودر، پارامترهای فرایند چاپ فلزی، متالورژی تخلخل و الزامات کنترل کیفیت ساخت افزایشی:
همجوشی بستر پودر با پرتو لیزر؛ رایجترین فرایند چاپ فلزی ایمپلنت با تفکیکپذیری بالا و امکان ایجاد ویژگیهای میکرومتری ظریف.
همجوشی بستر پودر با پرتو الکترونی تحت خلاء بالا و دمای پیشگرم ۷۰۰ درجه؛ تنش پسماند کمتر اما زبری خام ساخت درشتتر ایجاد میکند.
زاویه قرارگیری محور ایمپلنت نسبت به صفحه ساخت (۰، ۴۵ یا ۹۰ درجه)؛ تعیینکننده ناهمسانگردی مکانیکی، زبری و نیاز به ساپورت.
ضخامت هر لایه پودر پخششده توسط تیغه؛ لایههای نازکتر باعث دقت ابعادی بالاتر و کاهش پلهشدن (Staircase Effect) میشوند.
فاصله جانبی میان مسیرهای متوالی حرکت پرتو لیزر؛ فاصله زیاد باعث عدم ذوب بین خطوط و فاصله کم باعث تبخیر فلز میشود.
ساختارهای کمکی موقت برای دفع حرارت حوضچه مذاب و مهار اعوجاج ناشی از تنش پسماند که پس از ساخت با دست یا CNC حذف میشوند.
حفرات نامنظم با لبههای تیز حاوی ذرات ذوبنشده ناشی از چگالی ناکافی انرژی؛ نقطه تمرکز شدید تنش و آغازگر ترک خستگی زیر بارهای اکلوزال.
حفرات کروی عمیق ناشی از تبخیر موضعی فلز در چگالیهای بیش از حد توان لیزر و فروریختن حباب گاز در انتهای حوضچه مذاب.
گسستگی خط مذاب به صورت قطرات کروی مجزا به دلیل کشش سطحی بالا؛ عامل افت زبری و کاهش پیوستگی بین لایهها.
تنشهای کششی داخلی ناشی از شیب دمایی شدید در چرخه انجماد سریع؛ عامل اعوجاج ابعادی و ترکخوردگی که نیازمند تنشزدایی حرارتی است.
پودرهای نیمهذوبشده حاشیه حوضچه که به سطح میچسبند؛ در صورت عدم جداسازی ممکن است در بافت دهان آزاد شده و التهاب ایجاد کنند.
سطح اولیه قطعه بلافاصله پس از خروج از محفظه چاپ؛ دارای زبری تصادفی، ذرات آزاد و ناهمواریهایی که نیازمند اصلاح شیمیایی/مکانیکی هستند.
معماریهای ریاضیاتی پیوسته بدون گرههای تیز؛ توزیع یکنواخت تنش، هدایت عالی سیالات بیولوژیک و مقاومت خستگی فوقالعاده نسبت به شبکههای تیری.
حفرات سه بعدی به همپیوسته با ابعاد ۳۰۰ تا ۶۰۰ میکرومتر که امکان نفوذ سلولهای استخوانساز، رگزایی و قفل مکانیکی بافت زنده را فراهم میکنند.
پدیده بازجذب استخوان به دلیل سختی بسیار بالاتر فلز تیتانیوم نسبت به استخوان؛ با تخلخل متخلخل مدول الاستیسیته سازه به استخوان نزدیک میشود.
نفوذ بافت استخوانی زنده به درون شبکههای سهبعدی ایمپلنت که ثبات ثانویه را از یک اتصال سطحی (On-growth) به اتصال درونی تبدیل میکند.
فرایند قرارگیری قطعه در دمای ۹۰۰ درجه و فشار آرگون ۱۰۰۰ بار جهت بستن حفرات میکروسکوپی درونی و ارتقای چشمگیر عمر خستگی.
پروتکلهای چندمرحلهای اولتراسونیک، شوک حرارتی و اچینگ شیمیایی جهت اطمینان از خروج ۱۰۰٪ پودرهای محبوس در اعماق شبکه متخلخل.
سیتی اسکن صنعتی میکرومتری؛ تنها روش مطمئن غیرمخرب برای مشاهده حفرات داخلی، عیوب عدم اتصال و ضخامت struts در شبکههای متخلخل.
استانداردهای بینالمللی مرجع برای ویژگیهای آلیاژ تیتانیوم نهایی حاصل از فرایند PBF و صحهگذاری خط تولید تجهیزات پزشکی ساخت افزایشی.
سؤالات متداول پیرامون ساخت افزایشی و پرینت سهبعدی ایمپلنت دندانی (FAQ)
۱. آیا ایمپلنتهای ساختهشده با پرینت سهبعدی به صورت قطعی ثبات اولیه و بقای بالینی بالاتری نسبت به ایمپلنتهای ماشینکاری دارند؟+
خیر؛ مرورهای سیستماتیک بالینی و شواهد متقن آکادمیک نشان میدهند که ساخت افزایشی (AM) صرفاً یک «متدولوژی تولید» است و بهخودیخود تضمینکننده بقای بالاتر یا ثبات اولیه بیشتر نیست. ثبات اولیه در درجه نخست تابعی مکانیکی از ماکروژئومتری، تراکم استخوان، قطر و پروتکل استئوتومی است. اگرچه ساختارهای متخلخل میتوانند ثبات ثانویه و نفوذ استخوان (Bone Ingrowth) را در بلندمدت ارتقا دهند، اما ایمپلنتهای متعارف ماشینکاری با سطوح SLA/RBM همچنان نرخ موفقیت بالای ۹۸٪ با دادههای پیگیری ۲۰ ساله در دسترس دارند.
۲. چرا تخلیه و پاکسازی پودرهای باقیمانده (Depowdering) در ایمپلنتهای متخلخل بحرانیترین چالش ایمنی است؟+
در فرایندهای ذوب بستر پودر (PBF)، ذرات تیتانیومی که در مجاورت حوضچه مذاب قرار دارند ممکن است به صورت نیمهذوبشده یا آزاد در میان حفرات پیچیده میکرومتری به دام بیفتند. اگر این ذرات با پروتکلهای چندمرحلهای اولتراسونیک و اچینگ شیمیایی تخلیه نشوند، پس از کاشت ایمپلنت در دهان بیمار رها شده و میتوانند واکنشهای التهابی شدید جسم خارجی، استئولیز موضعی و پریایمپلنتیت زودهنگام ایجاد کنند. استریل بودن قطعه هرگز به معنای پاک بودن آن از ذرات آزاد نیست.
۳. تفاوت اصلی فناوری لیزری (L-PBF) با پرتو الکترونی (EB-PBF) در ساخت فیکسچرهای ایمپلنت چیست؟+
فناوری L-PBF از پرتو لیزر با قطر لکه نوری ظریف (حدود ۵۰ تا ۱۰۰ میکرومتر) استفاده میکند و تفکیکپذیری ابعادی عالی و ساختارهای ظریفتری تولید میکند، اما به دلیل گرادیان حرارتی شدید نیاز به تنشزدایی پس از ساخت دارد. در مقابل، EB-PBF با پرتو الکترونی در محیط خلاء عمیق و بستر پیشگرم (بالای ۷۰۰ درجه) عمل میکند که تنش پسماند را تقریباً حذف میکند، اما به دلیل استفاده از پودرهای درشتتر زبری سطحی As-Built خشنتری بر جای میگذارد.
۴. چگونه شبکههای متخلخل ژیروئید (TPMS) مانع از پدیده Stress Shielding در ایمپلنتولوژی میشوند؟+
مدول یانگ تیتانیوم جامد حدود ۱۱۰ گیگاپاسکال است، در حالی که مدول استخوان ترابکولار و کورتیکال انسان بین ۲ تا ۲۰ گیگاپاسکال قرار دارد. این عدم تطابق باعث میشود فیکسچر تمام بار اکلوزال را جذب کرده و طبق قانون ولف، استخوان اطراف به دلیل فقدان تحریک مکانیکی دچار بازجذب گردد. معماری متخلخل TPMS ژیروئید با کاهش چگالی نسبی، مدول سازه را به ۱۰ تا ۲۰ گیگاپاسکال تقلیل داده و انتقال یکنواخت تنش فیزیولوژیک به استخوان را بازمیگرداند.
۵. چرا یک جراح ایمپلنت نباید کانکشن پروتزی چاپشده با AM را بپذیرد و رویکرد هیبرید الزامی است؟+
دقت ابعادی فرایندهای چاپ افزایشی فلزی در بهترین شرایط حدود ۳۰ تا ۵۰ میکرومتر است؛ در حالی که برای دستیابی به سیل باکتریایی بدون میکروگپ در کانکشن اباتمنت-ایمپلنت (مانند مورس تیپر)، به تلرانس فوقالعاده کمتر از ۵ میکرومتر نیاز است. چاپ مستقیم کانکشن به نشتی باکتریایی، میکروموشن و شل شدن مکرر پیچ منجر میشود. به همین دلیل استاندارد طلایی دنسیس رویکرد هیبرید (Hybrid) است: بدنه متخلخل با AM و کانکشن داخلی با تراشکاری دقیق CNC ساخته میشوند.
مراجع علمی، اسناد رگولاتوری و پژوهشهای پشتیبان T09 (Source Registry)
این راهنما بر پایه سنتز نقادانه شواهد سیستماتیک، متالورژی فلزات پزشکی، استانداردهای بینالمللی ASTM و راهنماهای رگولاتوری FDA تدوین گردیده است:
- Ebrahimi M, et al. Additive manufacturing for Dentistry: A comprehensive review of techniques and applications. Prog Mater Sci. 2026. [DOI: 10.1016/j.pmatsci.2025.101613] | [PMID: 42518887]
- Mangano F, et al. Fabrication of dental implants by the additive manufacturing method: A systematic review. J Prosthet Dent. 2019. [DOI: 10.1016/j.prosdent.2019.01.018] | [PMID: 30928226]
- Calazans Neto JV, et al. Effect of pores on cell adhesion to additively manufactured titanium implants: A systematic review. J Prosthet Dent. 2025. [DOI: 10.1016/j.prosdent.2023.05.010] | [PMID: 37353409]
- Calazans Neto JV, et al. Osseointegration in additive-manufactured titanium implants: A systematic review of animal studies on the need for surface treatment. Heliyon. 2023. [DOI: 10.1016/j.heliyon.2023.e17105] | [PMID: 37484223]
- Tardelli JDC, et al. Influence of the roughness of dental implants obtained by additive manufacturing on osteoblastic adhesion and proliferation: A systematic review. Heliyon. 2022. [DOI: 10.1016/j.heliyon.2022.e12505]
- Influence of building direction on physical and mechanical properties of titanium implants: A systematic review. 2024. [PMCID: PMC11106820]
- Effects of Post-processing on the Surface Finish, Porosity, Residual Stresses, and Fatigue Performance of Additive Manufactured Metals: A Review. Materials. 2021. [PMCID: PMC8312382]
- Additively manufactured titanium scaffolds and osteointegration — meta-analyses and moderator-analyses of in vivo biomechanical testing. Biomaterials. 2021. [PMCID: PMC8191027]
- Additive manufacturing technologies in the oral implant clinic: A review of current applications and progress. Front Bioeng Biotechnol. 2023. [PMID: 36741746]
- FDA Guidance Document: Endosseous Dental Implants and Endosseous Dental Implant Abutments — Performance Criteria for Safety and Performance Based Pathway. U.S. Food and Drug Administration (October 2024).
- ASTM F3302-18: Standard for Additive Manufacturing — Finished Part Properties — Standard Specification for Titanium Alloys via Powder Bed Fusion. ASTM International (FDA Recognized Consensus Standard).
- ASTM F3604-23: Standard Practice for Validating the Additive Manufacturing (AM) Production Process for Medical Devices Produced Using Laser Powder Bed Fusion. ASTM International.
- Clinical evidence of bone apposition and potential osseointegration in additively manufactured subperiosteal implants: a report of three cases. Int J Oral Maxillofac Surg. 2026. [DOI: 10.1016/j.ijom.2026.05.026] | [PMID: 42248723]


